

舵の見積もりを比較していて、ステアリング ギアのトルクの数値が 40% 異なる場合、通常、その差異はサプライヤーにありません。仕様書に書かれている舵の種類です。スケグに吊り下げられた 38 平方メートルのセミバランス舵と 38 平方メートルのスペード舵は、図面上では同一に見えますが、舵ストックにまったく異なる方法で負荷をかけます。スペードは大部分の面積をストックの後ろに置き、より小型のアクチュエータを必要としますが、スケグに吊り下げられたブレードは下端で支持され、ピントルを介して船体に荷重を伝達します。
答えは 1 行でわかります。舵のタイプは 2 つの独立した軸によって定義されます。 1 つ目は、ブレードがどのようにサポートされるか (フルバランス、セミバランス、またはアンバランス) です。 2 つ目はブレードのプロファイルです。平らなプレート、流線形のスペード、ホーン、フラップ、またはハイリフト スペシャルです。サポートの配置によって、ステアリング ギアが生成しなければならないトルクの大きさが決まります。プロファイルは、ブレードが生成する横力の大きさと、ホイールが激しくオーバーしたときにブレードがどのように動作するかを決定します。
これら 2 つの軸を混同すると、間違ったアクチュエータ、間違ったストック直径を購入し、30 度で重く感じたり、バランスが取れすぎて小さな角度で振動したりする舵を購入することになります。
主な舵の種類の概要
現在 5 つのファミリーがほぼすべての舵をカバーしており、仕様を分類する最も簡単な方法は、サポートの配置と一般的なトルク要求と照合することです。
| 舵の種類 | サポート手配 | 代表的な容器 | 操舵トルクの推移 | 主なトレードオフ |
|---|---|---|---|---|
| スペード(フルバランス) | ブレードはストックのみでカンチレバー式で、底部サポートはありません | コンテナ船、フェリー、ヨット、最も新しいトン数 | 特定のブレード面積で最低 | 優れた応答性、接地からの保護なし |
| セミバランス(スケグハング) | 固定スケグ上の下部ピントル ベアリング、ストックの前方のブレードの一部 | 漁船、コースター、港湾タグボート | 中程度から高程度 | スケグシールドブレードとプロペラ、より多くの抗力とより多くの部品 |
| アンバランス(ホーン) | ブレードは固定ホーンまたは舵ポスト、上下のピントルに吊り下げられています | 古い単軸貨物船、タグボートの一部 | 同じブレード面積では最高 | シンプルで堅牢、ギアが重い、後進動作が劣る |
| フラップ / 多関節式 | メインブレードとヒンジ付きトレーリングフラップ | フェリー、Ro-Ro、操縦に重要な船舶 | 同様のトルクでより高い揚力 | より多くのリンケージとピンを維持する必要がある |
| ハイリフトスペシャル | 球状ブレードまたはプロペラノズルの取り付け | 内陸手押しボート、タグボート、作業船 | ケース別 | 通常、ゲインを確認するためにモデルのテストが必要 |
バランス、セミバランス、アンバランス: サポート軸
バランス比 (ラダー ストックの前にあるブレード領域の割合) は、ステアリング ギアのサイズを最も大きく変える単一の数値です。
比率は単純に機能します。ストックの前方の領域は、その後方の領域からのモーメントに対抗するモーメントを生成するため、アクチュエーターが戦う正味の力はより小さくなります。商業デザインで使用される実用的な範囲はかなり一貫しています。
- 完全にバランスの取れたスペード: ブレード面積の約 20% ~ 25% がストックよりも前にあります。比率が低いとヘルムが重くなります。約 30% を超えるとバランスが崩れる危険があり、舵が全角になる傾向があり、小さな角度で振動する可能性があります。
- セミバランススケグ: スケグがすでに荷重の一部を吸収しているため、通常は 10% ~ 20% です。
- アンバランスホーン: ストックより前方にほとんどまたはまったく領域がないため、完全な流体力がトルクに変換されます。
購入者にとって、実際的な結果は明らかです。造船所がアクチュエーターを再検査せずに、同じブレード領域のスペード舵をスケグハング舵に交換すると、ビーム海で進路を維持するためだけに、ステアリングギアが定格圧力の 80% ~ 90% で動作することになる可能性があります。そのため、35 度のハードオーバー要件に対する余裕がなくなり、ポンプの寿命が短くなります。
ブレード形状: スペード、ホーン、フラップ、ハイリフト
スペードラダー
スペードは、新しい商用トン数のデフォルトの選択肢ですが、それには十分な理由があります。スペードは、その面積に対して最大の揚力を発生し、そのサイズに対して最小のトルクを生成します。
底部でブレードをサポートするものは何もないため、ラダーストックは曲げモーメントとトルクをすべて伝えます。これは、より厚いストック、より重い上部ベアリング配置、および慎重に機械加工されたコーンまたはキー接続を意味します。通常、セクションは厚さ 18% ~ 21% の流線形のフォイルで、キャビテーションを避けるために後縁が鈍くなっています。トレードオフは地面の保護です。船が底をとった場合、通常はブレードまたはストックがダメージを受けます。
ホーン舵
ホーン舵は古い単軸貨物船や一部の作業船では依然として一般的であり、効率よりも堅牢性を重視して選択されています。
ブレードの前方にある固定ホーン構造が下部ピントルを支えているため、ストックの曲がりがはるかに少なくなります。トルクが高く、プロペラが逆転するときにホーンが流れを妨げ、アセンブリ全体が抵抗を加えるため、後進性能は低下します。修理の場合、アクチュエーターとストックを再チェックすれば、ホーンラダーをセミバランススケグタイプに交換することが、多くの場合、より安価な燃料節約の変更の 1 つとなります。
セミバランススケグ舵
浅瀬で作業する漁船、小型コースター、定期的に接岸する港湾船など、プロペラとブレードに物理的保護が必要な場合は、セミバランスのスケグ舵が標準的な答えです。
トルクに関しては他の 2 つの間に位置し、スケグがブレードへの流れを安定させるため、予測可能なステアリングを実現します。ピントル ベアリングは注意すべきメンテナンス ポイントです。クリアランスは通常、クラス承認の図面に指定されており、摩耗したピントルは、重いステアリングとして現れるずっと前に、小さな角度で舵の振動として現れます。
フラップと関節式舵
フラップ舵は、メインブレードよりも大きく偏向するヒンジ付き後続セクションを追加し、同じ舵角で実質的に揚力を上昇させることができます。これは、フェリーが横風で狭い海峡を維持する必要がある場合に役立ちます。
フラップはメインブレードの失速も遅らせるため、トルクは自動的には増加しません。増えるのは部品点数です。リンケージ、ピン、ストップは計画保守システムに検査間隔を書き込む必要があり、フラップ角度はクラス認定の形状に一致するように試運転中に設定する必要があります。
高揚程・特殊タイプ
翼の前縁に流線形のバルブを備えた球状舵、およびプロペラ ノズルの後ろに取り付けられた舵は、このグループに属します。
ゲインは船体の形状と後流フィールドに依存するため、通常は CFD またはモデルのテスト後に、ケースバイケースで選択されます。内陸のプッシュボートやタグボートでは、余分な揚力により閘門での停止距離が直接向上します。これは、効率性だけでなく、安全性の観点からも重要です。
舵の種類がステアリングギアの選択を左右する仕組み
舵のタイプが固定されると、ステアリング ギアはトルクに追従し、2 つの主流の油圧配置が商用範囲のほぼ全体をカバーします。
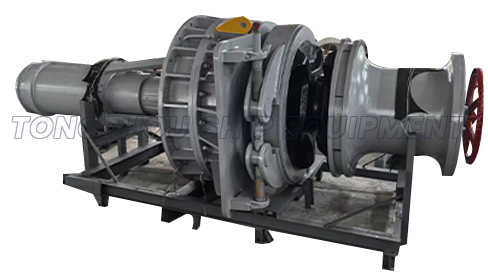
フォーク タイプ (ロータリー ベーンまたはフォークとも呼ばれる) アクチュエータは、フォークとティラーの配置によって舵ストックを回転させます。通常、大型の単一舵に選択され、出力は約 25 kN·m から最大約 1350 kN·m までカバーします。舵角範囲を広く保ち、アンバランスな大型スペード舵が要求する高いトルクに耐えます。この種の一般的なインストールについては、以下で説明します。 フォーク型作動装置 .
スイングシリンダー構成では、ティラーアームを押す 1 つまたは 2 つの油圧シリンダーを使用し、小型の舵、ツイン舵の設置、およびコンパクトな設置面積が重要なスペースに適しています。 8 kN・m ~ 600 kN・m の範囲の出力範囲が一般的です。
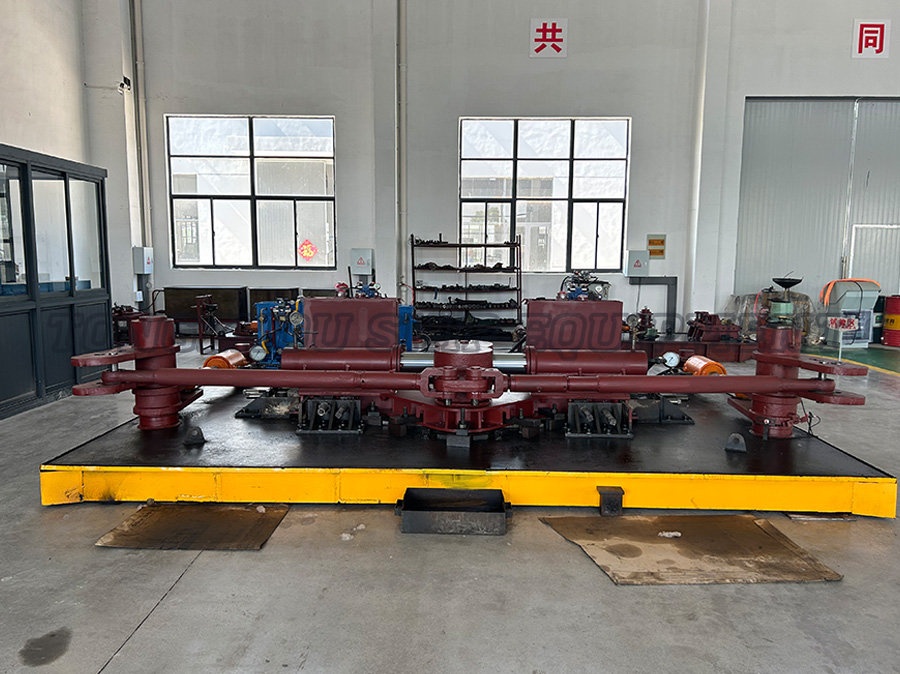 船舶用フォーク式油圧ステアリングギヤ サプライヤーの連絡先リンクとモデル リスト 01 ~ 09 を備えた、船舶および航空の舵制御用のフォーク型油圧ステアリング ギアのバリエーションをご覧ください。 製品を見る→
舵のタイプを船舶および貿易に適合させる
船舶の種類と取引パターンにより、他の入力よりも早く選択肢が絞り込まれます。
- コンテナ船と大型フェリー: 完全にバランスの取れたスペード ラダー (フラップ付きの場合もあります) は、運行速度で 35 度のハードオーバーに対応するサイズです。
- 漁船と小型コースター: 接地とプロペラ保護のためのセミバランス型スケグ舵。可能な場合は水上で検査できるピントルベアリングが付いています。
- 港および海洋タグボート: 高揚力フラップまたはノズル取り付け舵で、多くの場合、ピークトルクではなく持続的な高トルクを考慮したサイズのステアリングギアと組み合わせられます。
- 二軸作業船および小型船舶: 2 つの舵が 1 つの大きなスペードのトルクを必要とすることはほとんどないため、コンパクトなスイングシリンダーステアリングギア。
- セーリングヨットとモーターヨット: スペードラダー、薄いフォイルセクション、低いバランス比により、舵を握っている感覚を維持します。
小型の舵や狭いエンジンルームの場合は、 スイングモーションドライブユニット これは、実際に利用可能なスペースにギアを移動できるため、多くの場合現実的な方法です。
 マリンステアリング用スイングシリンダー油圧ステアリングギア 斜板スイング シリンダー ステアリング ギアの製品ページ。バリエーション 01 ~ 07 と接点オプションが表示されます。コンパクトで高トルクの舵制御を必要とする大型船舶に適しています。 製品を見る→
検証すべきルール、許容範囲、文書
舵とそのステアリングギアが受け入れられるかどうかは、クラス承認された舵の図面とステアリングギアの型式承認証明書という 2 つの文書によって決まります。
SOLAS 規則 II-1/29 は、あらゆるタイプが満たさなければならない動作範囲を設定しています。主ステアリング ギアは、最高使用速度で舵を片側 35 度から反対側 35 度まで動かさなければならず、取り付けられている補助ギアは、規定時間内に片道 15 度に達する必要があります。 IACS の統一要件に基づいて構築されたクラス規則が、ストックの寸法、ホーンの強度、油圧システムの圧力と冗長性を管理します。
注文書には次の 3 つのチェックを組み込む価値があります。
- ストック直径の計算: 使用した材料係数と設計トルクを確認し、その計算が、以前のバージョンの図面ではなく、実際に注文した舵のタイプと一致していることを確認します。
- 角度とフィードバックの校正: 舵角インジケーターとリミットスイッチは、試運転レポートに記録された電気的ゼロを使用して、機械的停止に対して設定する必要があります。
- 海上試運転トルク測定: 測定されたトルクが予測値と約 10% 以上異なる場合は、通常、ブレードの形状、バランス比、ベアリングのクリアランスを再確認するきっかけになります。
ストックとブレードの接続およびホーンまたはスケグアセンブリの溶接は、通常、超音波または染料浸透検査の対象となり、その報告書は材料証明書とともに納品書類に記載されます。
後でコストがかかる調達の落とし穴
納品後に表面化する舵の問題のほとんどは、見積段階でのいくつかの決定に遡ります。
- 舵をブレード面積のみで比較します。 エリアはトルクについては何も語っていません。バランス比率とプロファイルは同じです。
- オーバーバランス無視。 舵が小さな角度で簡単に操舵されすぎると、ハンティングし、ギアに不均一な負荷がかかり、ピントルまたは上部ベアリングが摩耗する可能性があります。
- 舵変更時に既存のアクチュエータを再利用。 より高い揚力係数を備えた新しいブレード プロファイルは、面積が変わらなくても、古いギアの圧力マージンを超える可能性があります。
- インターフェースの描画をスキップします。 純正テーパー、キー溝、ティラーフィット、ベアリングセンターは、ラダーとステアリングギアの製造前にサプライヤー間で合意する必要があります。
- クラスの承認がアセンブリ全体をカバーすると仮定します。 ラダー、ストック、ホーン、ステアリングギアはそれぞれ個別の承認を取得する場合があります。この組み合わせは、船舶のクラス表記と照合する必要があります。
よくある質問
どのタイプの舵が最も効率的ですか?
完全にバランスの取れたスペードラダーは、一般に最小のトルクで最大の揚力を生成するため、新しい商用トン数の大半を占めています。ただし、流体力学的意味での効率は適合性と同じではありません。船が浅瀬で作業する場合、スペードは保護になりません。
舵における「バランスのとれた」とは実際には何を意味するのでしょうか?
これは、ラダーストック軸の前方に位置するブレード領域の割合を指します。この領域では反対のモーメントが発生するため、バランスのとれた舵は、同じブレード サイズでも回転するのに必要なトルクが少なくなります。スペードラダーでは、20% ~ 25% の範囲のバランス比が一般的です。
ホーン舵をスペード舵に交換できますか?
はい、一般的な修理ですが、ストック、ベアリング、ステアリングギア、船体の構造をすべて再チェックする必要があります。スペードは、ホーンが以前担っていたストックに曲げ荷重を加えるため、通常、ストックと上部ベアリングの配置も同様に変化します。
ステアリングギアはどのくらいの舵角を提供する必要がありますか?
SOLAS では、最大使用速度で主ステアリング ギアが舵を左右に 35 度振る必要があり、フォールバックとして補助手段が片道 15 度ずつ振られる必要があります。多くの設計者は、金属と接触する前に電気的制限が常にトリガーされるように、機械的停止をこれよりわずかに超えて設定します。